非金属矿矿浆脱水浓缩方案 聚丙烯酰胺(PAM)高效应用指南
在非金属矿加工领域,矿浆脱水浓缩是决定生产效率和经济效益的关键环节。无论是高岭土、膨润土、石英砂还是碳酸钙,微细颗粒含量高、沉降速度慢、脱水困难等问题长期困扰着选矿厂。聚丙烯酰胺(PAM)作为一种高效高分子絮凝剂,为解决非金属矿矿浆脱水浓缩难题提供了理想的方案。
一、非金属矿矿浆特性与脱水挑战
非金属矿通常经过破碎、磨矿、选别等工序后形成矿浆,其中含有大量微米级甚至亚微米级颗粒。这些颗粒表面常带负电荷,相互排斥形成稳定的悬浮体系,自然沉降极为缓慢。传统脱水方式如自然沉降、过滤或离心分离,往往效率低下、能耗高,且难以获得清澈的溢流水和低含水率的底流。因此,引入高效的絮凝剂是提升脱水浓缩效果的必要手段。
二、聚丙烯酰胺(PAM)的作用机理
聚丙烯酰胺是一种线型高分子聚合物,溶于水后形成高粘度的长链分子。在矿浆中,PAM通过以下两种主要机制发挥絮凝作用:
- 电荷中和:阳离子型PAM可中和颗粒表面的负电荷,消除静电斥力,促使颗粒相互靠近。
- 架桥吸附:PAM长链上的多个活性基团同时吸附多个颗粒,将细小颗粒桥联成较大的絮团。
形成的絮团结构紧密、沉降速度快,能显著提高固液分离效率。根据非金属矿种类和矿浆性质的不同,可选择阴离子型、阳离子型或非离子型PAM,并通过实验确定最佳离子度和分子量。
三、非金属矿矿浆脱水浓缩方案设计
针对非金属矿矿浆特点,建议采用以下PAM应用方案:
1. 药剂选型
- 阴离子PAM:适用于中性或碱性矿浆,如石英砂、长石等,通过架桥作用形成大絮团。
- 阳离子PAM:适用于带负电荷较强的矿浆,如高岭土、膨润土,电荷中和与架桥协同作用。
- 非离子PAM:适用于酸性矿浆或高盐体系。
2. 溶解与配制
- 使用洁净水(避免高硬度水)在专用溶解罐中配制PAM溶液,浓度通常为0.1%~0.5%。
- 缓慢撒入PAM粉末并持续搅拌,转速控制在60~200 rpm,避免高速剪切降解分子链。
- 溶解时间一般为40~60分钟,确保完全溶解无“鱼眼”。
3. 投加与混合
- 投加点设在矿浆进入浓缩机或沉降槽前的管道或混合槽中,确保充分混合。
- 投加量需通过烧杯实验确定,一般为10~100 g/t矿浆(干基),过量会导致絮团再稳定,效果反而下降。
- 可采用自动加药系统,根据矿浆流量和浓度实时调节。
4. 工艺配套
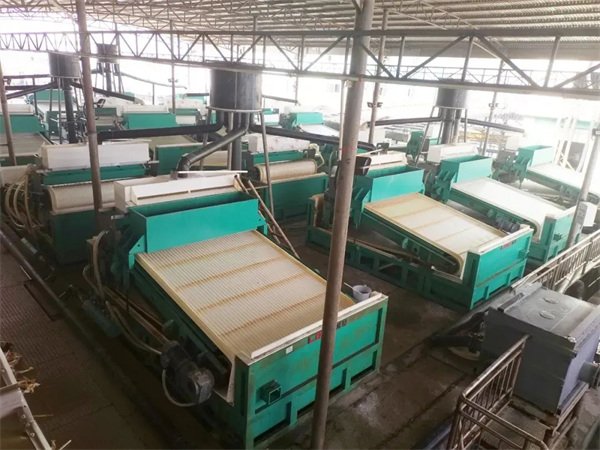
- 浓缩机:使用高效浓缩机,配合PAM絮凝,底流浓度可提升至50%~70%(视物料而定)。
- 过滤:絮凝后的矿浆过滤速度可提高30%以上,滤饼水分降低。
- 溢流水质:PAM絮凝使溢流水悬浮物含量显著降低,便于回用。
四、应用案例与效益分析
以某高岭土选矿厂为例,原矿浆自然沉降速度仅为0.2 m/h,溢流浊度高。采用阳离子PAM(分子量800万,离子度30%)后,絮团沉降速度提升至2.5 m/h,浓缩机底流浓度从25%提高至55%,溢流水SS降至100 mg/L以下,达到回用标准。每年节约絮凝剂成本与处理费用约20%,同时减少占地面积。
对于石英砂尾矿脱水,使用阴离子PAM(分子量1200万)使过滤周期缩短40%,滤饼含水率从22%降至14%,显著降低了运输和烘干成本。
五、注意事项
- 避免过度剪切:PAM溶液输送应使用低剪切泵(如螺杆泵),防止分子链断裂。
- 现配现用:稀溶液(0.1%)存放不超过24小时,避免降解。
- 环境安全:PAM本身低毒,但残余单体丙烯酰胺具有毒性,应选用单体含量<0.1%的产品,并避免直接排放。
- 兼容性测试:矿浆中其他药剂(如pH调整剂、分散剂)可能影响PAM效果,需进行兼容性实验。
六、
聚丙烯酰胺(PAM)作为非金属矿矿浆脱水浓缩的核心药剂,通过科学的选型、溶解、投加和工艺配套,可显著提高固液分离效率,降低能耗和运行成本,实现清水回用和尾矿减量化。选矿企业应根据自身矿浆特性开展针对性试验,优化PAM应用参数,从而获得最佳的技术经济指标,推动非金属矿加工向绿色高效方向发展。